电阻点焊
两电极压紧焊件,通电生热形成熔核,断电后保持压力。白车身、钣金、家电外壳上那一个个圆形焊点,就是它的活儿。
- 典型设备固定式点焊机、悬挂式点焊机、手提点焊机
- 关键参数焊接电流、通电时间、电极压力
- 常见工件钢板搭接、车厢钣金、壳体组合件

车间里电阻点焊机"啪"一下一个焊点,对焊机"火花一喷"两根钢筋对接——这都是压力焊。 它不用焊条、不用保护气,原理简单但设备带电带压,安全要求一点不低。 这页把压力焊作业范围、常见设备和考试报考说清楚。
压力焊作业,指的是对焊件施加压力(配合加热或不加热),使焊件接触面 在固态下实现连接的焊接方法。和熔化焊"熔了再凝"不一样,压力焊母材一般不熔化, 焊缝是靠接触面的塑性变形和原子结合长出来的。
常见的电阻焊(点焊、缝焊、对焊、凸焊)靠电流通过接触面产生的电阻热加热, 同时电极加压;摩擦焊靠两个工件相对旋转摩擦生热,顶锻加压成型。 这类设备普遍功率大、电流大,操作不当有烫伤、电极压伤和触电风险。
在特种作业目录里,压力焊是独立于熔化焊接、钎焊的单独操作项目,干这类设备的操作与维护,要持对应的压力焊操作证。
先看报名条件
下面几种是压力焊作业里最常碰到的设备形式。你日常操作哪种,报考前对照一下,考试涉及的具体项目以考核大纲为准。
两电极压紧焊件,通电生热形成熔核,断电后保持压力。白车身、钣金、家电外壳上那一个个圆形焊点,就是它的活儿。
用一对旋转圆盘电极连续滚压通电,形成一串重叠的焊点,缝是密封的。油箱、消声器、散热器这类要漏不漏气的工件常用。
两工件端面轻微接触通电,金属烧化飞溅"闪光",达到温度后迅速顶锻加压。工地上钢筋对接、链条环接用得多。
在一个工件上预压出凸点,一次通电同时焊好几个点。螺母、螺柱往板上固定,用得最多,效率比点焊高。
一个工件高速旋转、另一个加压顶上去,摩擦面升温后迅速制动顶锻。不产生熔渣,接头质量高,铝钢异种材料也能接。
电容器组先储能,瞬间大电流放电焊接。热输入集中、变形小,薄壁件、小五金件、继电器触点常用。
不少学员一上来就说"我要考焊工证",可干的活到底属哪一类,得先分清楚。下面这张表帮你快速定位。
点焊电极是易损件,磨损、变形了焊点质量就飘。冷却水要保持通畅,缺水强行作业会烧电极、烧变压器。开机先看水路,停机后让水冷一会儿。
电极加压范围就是危险区,放工件、取工件要等电极抬起、双手撤出再踩踏板。设备防护门、光电保护该装的装好,图快伸手是最常见的压伤原因。
焊一次就是几千上万安的电流,设备外壳接地、一次线绝缘、脚踏开关线防轧,哪一样松了都危险。检修设备先断电挂牌,别带电拆电极。
闪光对焊烧化瞬间飞溅火花,旁边别堆易燃物,操作人员戴面罩、护目镜。摩擦焊飞边、氧化皮甩出方向要设挡板,别正脸站人。
压力焊考试同样分理论机考与实操考核两段,侧重和熔化焊不同。以下为方向性说明,具体以当期考核大纲为准。
压力焊原理与工艺常识、电阻焊与摩擦焊设备安全使用、用电安全与接地保护、防火防爆、个人防护与应急处置、典型事故案例。题库刷熟为主。
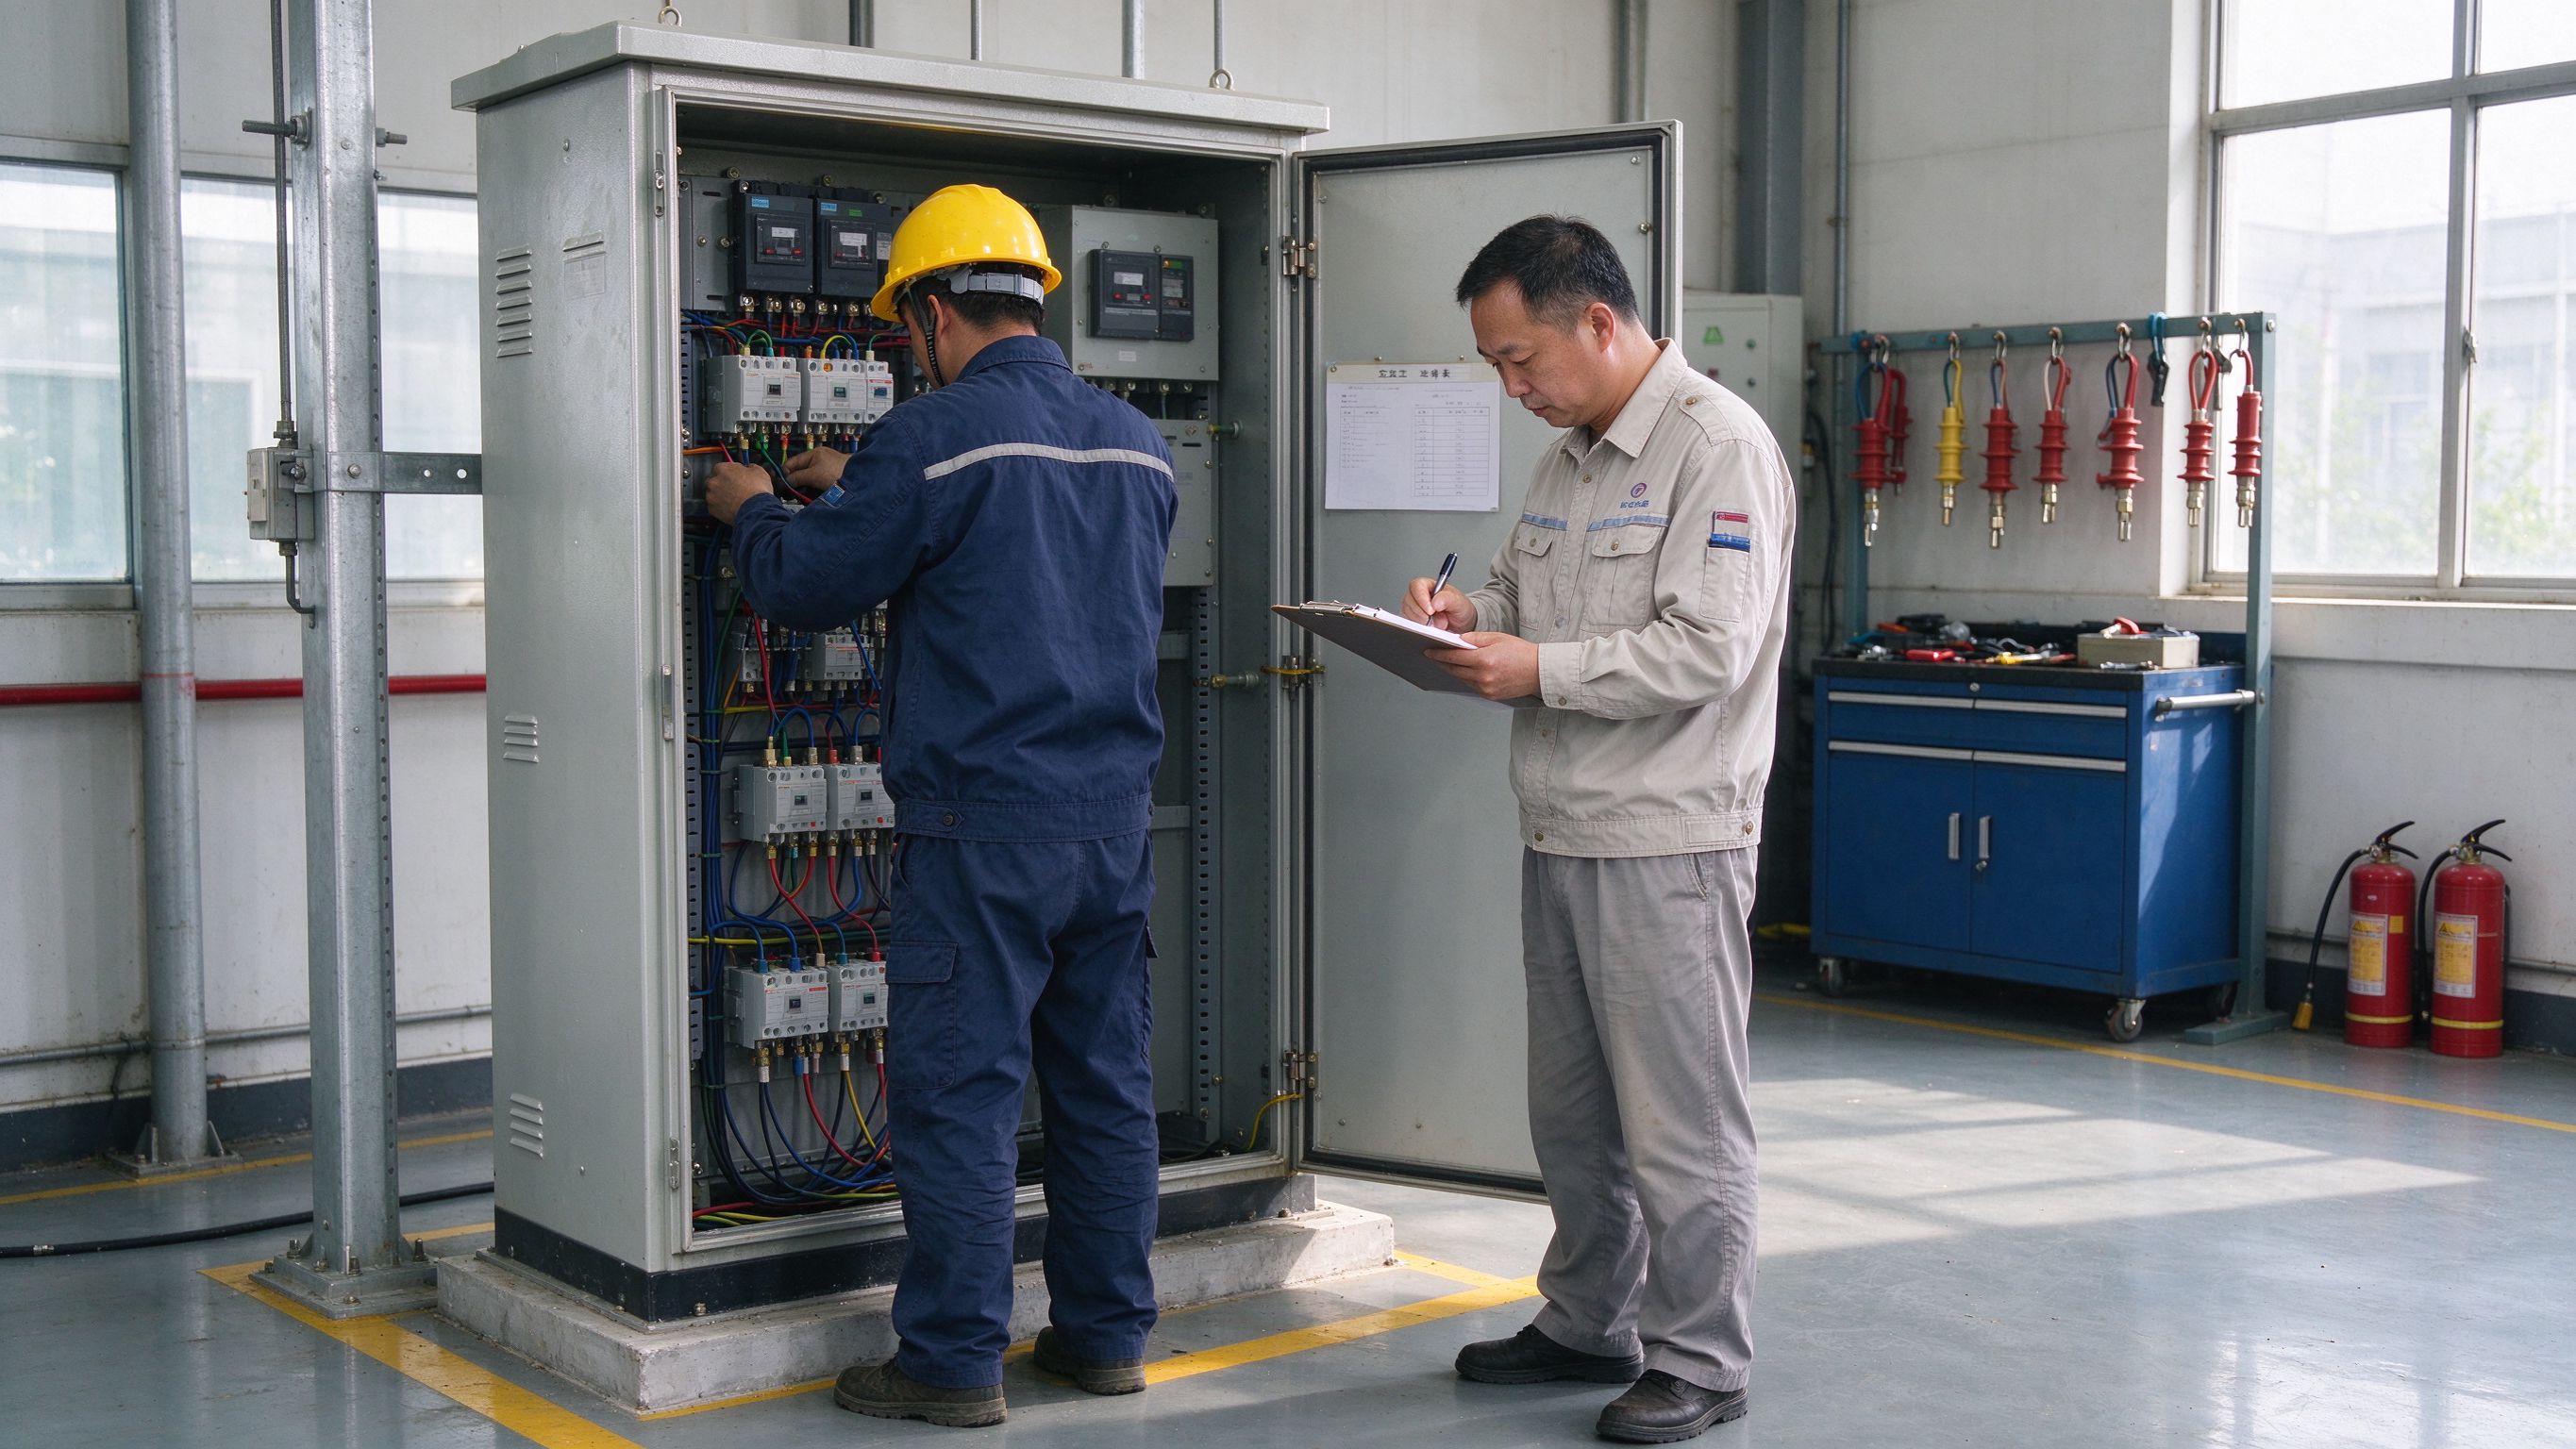
按大纲在指定设备上完成:开机前检查(水路、气路、接地)、工件装夹、规范参数设定、试焊与外观检查,以及紧急停机、异常处置。动作顺序比单个焊点更重要。
压力焊报考的条件、材料、周期与其他特种作业工种基本一致,下面是要提前准备的要点。
许昌这边:中原电气谷和产业集聚区的装备制造、汽车零部件、钣金家电类工厂, 电阻点焊、凸焊工位常年招人,流水线作业、班次固定。
濮阳这边:机械加工、钢结构、管材加工企业对电阻对焊、摩擦焊类 操作工有稳定需求,化工园区配套企业也偶有这类岗位。
工厂批量用工一般走企业团报,整批建档、对公结算,适合车间统一组织。 个人想进厂换岗的,先拿证再谈待遇,谈判时手里有牌。
看看企业团报通道